
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。非常适合箱体类、壳体类等复杂零件的高精度、高效率加工。江苏高精度卧式加工中心24小时服务
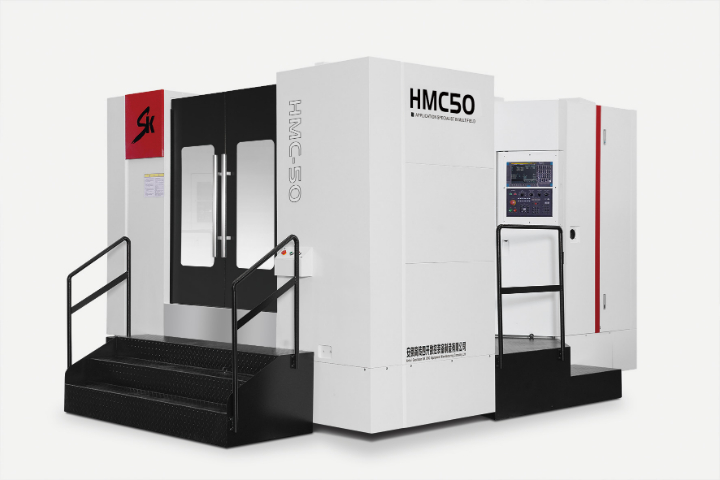
高传四开卧式加工中心在模具制造领域可用于模架、型腔板、滑块座等零件的粗精加工,工作台承重 1500 kg 以上机型可承载大型模架坯料。Z 轴滑枕采用方滑枕结构,截面尺寸 260×260 mm,伸出 500 mm 时挠度小于 0.015 mm,深腔模具侧壁加工时让刀量可控。主轴选配 8000 rpm 高速电主轴,陶瓷球轴承,适合预硬钢与淬硬钢的高速铣削,在 HRC52 模具钢上采用 φ12 mm 球头刀、切深 0.3 mm、行距 0.2 mm 时表面粗糙度可达 Ra0.8。三轴全闭环配置可选,光栅尺分辨率 0.001 mm,型腔尺寸一致性在批量电极加工中偏差小于 0.01 mm。设备预留五轴接口,后续可加装数控回转工作台实现五面体加工,减少大型模具翻面装夹次数,单件装夹辅助时间降低约 40%。精密卧式加工中心售后服务具备自动换刀系统,刀库容量充足,高传四开卧式加工中心减少换刀时间,保障连续生产。
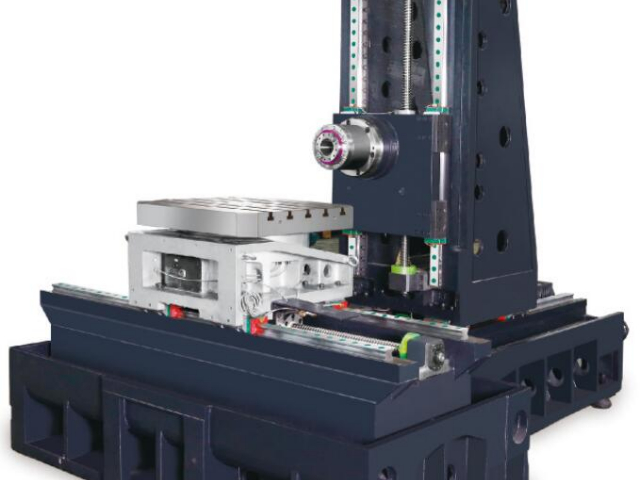
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。
高传四开卧式加工中心提供融资租赁与分期方案,用户可根据自身资金状况选择全款、分期或融资租赁等多种付款方式,降低一次性资金投入压力。融资租赁期限 1–3 年可选,首付比例 20%–30%,月供根据期限与利率计算,方案灵活。分期方案通常首付 30%,发货前付 30%,验收后付 30%,质保金 10%,减轻用户资金周转压力。融资租赁期间设备使用权归用户,所有权归租赁公司,期满后可选择留购、续租或退还。融资租赁还可优化财务报表,设备款计入长期应付款,不影响短期负债比率。某中小企业通过融资租赁导入 2 台设备,首付 18 万元即可投产,月租金 2.5 万元,设备月产值 15 万元,现金流充裕,业务规模逐步扩大,18 个月后设备完全归己所有。适用于汽车零部件加工,如发动机缸体、变速箱壳体,高传四开卧式加工中心品质可靠。
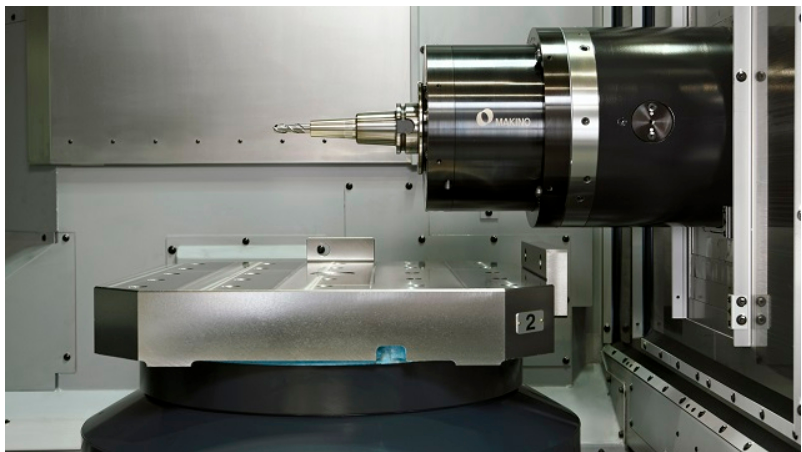
高传四开卧式加工中心电气系统采用模块化设计,强电柜与弱电柜分离,避免干扰。主回路配备浪涌保护器与漏电保护器,过载、短路、缺相保护齐全,安全性符合 GB 5226.1 标准。伺服电机与驱动器采用 FANUC 或西门子品牌,X/Y/Z 三轴电机功率 3–5 kW,响应频率 500 Hz,加减速平稳。电气柜内布线规范,线槽盖板可拆卸,端子排标注清晰,检修时可快速定位。柜内配备工业空调,制冷量 1500 W,柜温维持 25–30℃,元器件在恒温环境下运行更稳定。系统电源配备 UPS 不间断电源,断电时可维持系统运行 5 分钟,确保程序与参数不丢失,主轴与进给轴安全停止。电气元件均通过 CE 认证,绝缘电阻 10 MΩ 以上,耐压 1500 V 无击穿,适合长期连续运行。配备高精度测量系统,高传四开卧式加工中心实时检测工件尺寸,保障加工质量。安徽制造卧式加工中心哪里有卖的
减少了工件在不同机床间的周转次数,缩短制造周期与成本。江苏高精度卧式加工中心24小时服务
高传四开卧式加工中心工艺支持团队可协助用户解决加工难题,针对难加工材料、复杂结构、高精度要求等场景提供工艺方案。团队配备材料实验室与切削试验中心,可进行切削参数试验、刀具选型对比与工艺验证,出具工艺报告。针对钛合金、高温合金等难加工材料,可推荐刀具与切削参数,在 TC4 钛合金上采用 φ10 mm 硬质合金铣刀、切深 3 mm、切宽 5 mm、进给 300 mm/min 时,刀具寿命 60 分钟。针对薄壁零件变形问题,可提供分层切削、对称加工与应力释放工艺方案,薄壁 2 mm 零件加工后平面度 0.02 mm。工艺支持包含在售后服务中,用户遇到加工问题可随时咨询,工程师 4 小时内响应,必要时上门指导,帮助用户持续优化工艺、提升效率。江苏高精度卧式加工中心24小时服务
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。